Обратные клапаны служат бесшумными стражами промышленных трубопроводных сетей. Их работа проста, но важна. Они блокируют обратный поток, чтобы защитить дорогостоящие объекты добычи, такие как центробежные насосы, ротационные компрессоры и прецизионные расходомеры. Но что происходит, когда эти автономные устройства выходят из строя? Последствиями этого редко становятся незначительные операционные сбои. Скомпрометированное подразделение вызывает разрушительный эффект домино. Менеджеры предприятий внезапно сталкиваются с разрушением уплотнений насосов, серьезным загрязнением окружающей среды и дорогостоящими остановками предприятий.
Понимание реальной механики поломки компонентов является обязательным для инженеров по техническому обслуживанию и специалистов по снабжению. Поддержание бесперебойной работы текучих процессов требует активной бдительности. Обнаружение симптомов неисправности обратного клапана на ранней стадии является решающим отличием короткого окна планового технического обслуживания от катастрофического полуночного выброса.
В этом подробном техническом руководстве подробно рассматриваются физические предупреждающие знаки и основные причины проблем с обратным потоком в трубопроводе. Применяя практические принципы проектирования и практические шаги по устранению неполадок, вы можете оптимизировать свою трубопроводную инфраструктуру для обеспечения ее надежной эксплуатации на протяжении десятилетий.
Ключевые выводы
- Механическая поломка всегда сигнализирует о первых признаках неисправности. Прислушивайтесь к чрезмерному шуму трубопровода, сильному гидравлическому удару и следите за внезапными падениями давления.
- Наиболее распространенные катализаторы разрушения можно предотвратить. К ним относятся неправильный размер потока, обратная установка и скопление абразивного мусора.
- Любая потеря целостности пломбы является серьезным тревожным сигналом для эксплуатации. Это ставит под угрозу безопасность станции и требует немедленной технической изоляции.
- Регулярное профилактическое обслуживание и точный выбор металлургических материалов остаются вашей лучшей защитой от преждевременного механического выхода из строя.
- Точное знание того, когда следует ремонтировать, а не заменять вышедший из строя агрегат, экономит на промышленных предприятиях тысячи напрасных трудозатрат и непредвиденных простоев.
Понимание неисправности обратного клапана: почему они выходят из строя?
Чтобы точно диагностировать проблему с трубопроводом, вы должны сначала понять, как эти компоненты работают в исправных условиях. Обратные клапаны представляют собой автоматические механические устройства. Они позволяют жидкости или газу свободно течь в одном заданном направлении, автоматически блокируя обратный поток. В зависимости от конкретного архитектурного решения они могут использовать качающийся диск, вертикальный подъемный поршень или подпружиненную тарелку. Независимо от типа, внутренние движущиеся части открываются и закрываются полностью за счет давления в системе и скорости жидкости.
Поскольку эти устройства работают автоматически на основе кинетической энергии, их внутренние механизмы находятся в состоянии непрерывного движения. Представьте себе шумный нефтехимический завод. Одна заслонка постоянно подвергается воздействию различных скоростей потока, турбулентных завихрений и высококоррозионных сред. Такое постоянное воздействие на протяжении сотен тысяч рабочих циклов приводит к серьезным последствиям. Шарнирные штифты, пружины растяжения и механически обработанные уплотнительные поверхности становятся очень уязвимыми к трению и усталости металла.
Когда структурная целостность этих внутренних компонентов ухудшается, диск больше не может сохранять надежное герметичное уплотнение. Модернизация вашей инфраструктуры с помощью надежной и высококачественной промышленной арматуры — это проверенная инженерная стратегия. Это смягчает эти присущие механические уязвимости и значительно продлевает срок службы всей трубопроводной сети.
Основные симптомы неисправности, на которые следует обратить внимание
Диагностика проблемы до того, как она повредит вторичное оборудование, требует бдительности и натренированного слуха. Персонал по техническому обслуживанию должен регулярно контролировать системы трубопроводов на наличие определенных физических и звуковых показателей. Проактивное вмешательство всегда дешевле, чем замена вышедшего из строя насоса.
Гидравлический удар и сильная вибрация
Одной из наиболее разрушительных сил в гидродинамике является гидроудар. Это резкое событие происходит, когда задержка закрытия клапана позволяет жидкости повернуть вспять, чтобы набрать огромную скорость. Тяжелый металлический диск резко врезается в свое гнездо. Это внезапное замедление порождает массивную кинетическую ударную волну. Удар громко разнесся по комплексу, словно кувалда ударила по стальной наковальне. Если не принять меры, сильная вибрация в конечном итоге приведет к разрыву сварных соединений труб, срезанию опор конструкции и полному разрушению внутренних компонентов самого клапана.
Дребезжание клапанов и чрезмерный шум
Полевые техники часто описывают этот звук как сильный грохот горсти гравия внутри стальной трубы. Под дребезгом подразумевается быстрое, повторяющееся подпрыгивание диска клапана относительно его обработанного седла. Обычно это означает, что скорость жидкости слишком мала, чтобы удерживать заслонку полностью открытой. Это также может указывать на сильно турбулентный поток непосредственно вверх по течению. Это постоянное высокочастотное воздействие создает чрезмерный шум. Хуже того, это быстро ускоряет износ шарнирного пальца и опорных поверхностей, гарантируя полный механический выход из строя.
Внутренние и внешние утечки
Нарушенное уплотнение создает огромные эксплуатационные и экологические риски. Обратный клапан, имеющий внутреннюю утечку, является бесшумным убийцей оборудования, расположенного выше по потоку. Этот коварный обратный поток заставляет насосы вращаться в обратном направлении или работать постоянно только для поддержания базового давления в системе. В результате резко сокращается срок службы двигателя. Внешние утечки обычно проявляются в местах соединений корпуса или привинченных болтами фланцах крышки. Эти внешние выделения представляют собой непосредственную угрозу безопасности, особенно когда на линии перерабатываются летучие, токсичные или высокотемпературные жидкости.
Непостоянный поток или внезапные перепады давления
Необъяснимые колебания поступления жидкости часто указывают на заклинивший механизм. Если давление на выходе внезапно упадет, обратный клапан может физически заклинить в частично закрытом положении. Это непреднамеренное узкое место искусственно ограничивает поток жидкости. Следовательно, системные насосы должны потреблять гораздо больше электроэнергии, чтобы протолкнуть жидкость через препятствие. Это напрямую приводит к снижению эффективности системы, стремительному росту затрат на коммунальные услуги и высокому риску кавитации насоса.
Основные причины отказов и тенденции отрасли
Современное промышленное обслуживание претерпевает огромные изменения. Руководители предприятий быстро отходят от устаревших моделей работы до отказа. Из-за ужесточения экологических норм по неорганизованным выбросам и непомерных затрат на незапланированные простои предприятия теперь переходят на профилактическое обслуживание. Инженеры все чаще используют датчики акустического мониторинга для обнаружения микроаномалий в динамике потока задолго до того, как произойдет физический сбой. Эта тенденция, основанная на данных, подчеркивает, почему технические команды должны выявлять основные причины сбоев трубопроводов.
Неправильный размер и выбор
По моему опыту консультирования по промышленным трубопроводам, неправильный размер является основной причиной выхода из строя обратных клапанов . Удивительно распространенная ошибка в закупках – ленивый путь. Инженеры просто подгоняют размер клапана непосредственно к номинальному размеру трубопровода, не рассчитывая конкретный коэффициент расхода или фактическую скорость жидкости. Если размер агрегата слишком велик, при нормальном расходе не хватает кинетической энергии, чтобы удерживать диск полностью поднятым до упора. Диск в конечном итоге плавает и порхает в потоке. Это беспокойное движение приводит непосредственно к хронической болтовне и быстрому разрушению внутренних шарнирных механизмов.
Мусор, загрязнение и накипь
Реальные трубопроводы редко представляют собой нетронутую среду. Со временем в потоке жидкости попадают хлопья ржавчины, сварочный шлак, взвешенный песок и затвердевшая минеральная окалина. Когда эти абразивные инородные частицы попадают в корпус клапана, они легко попадают между диском и обработанным седлом. Даже микроскопический кусочек мусора препятствует образованию смывного уплотнения. В тяжелых случаях большие куски мусора физически заклинивают диск в открытом положении. Это полностью нейтрализует способность устройства предотвращать обратный поток.
Неправильная установка и ориентация
По сути, это устройства строго направленного действия. Если бригада трубопроводов случайно установит его задом наперед против предполагаемого пути потока, это гарантирует немедленную остановку работы. Более того, конкретные архитектурные решения диктуют строгие физические ориентации. Стандартный поворотный механизм в значительной степени зависит от силы тяжести, помогающей диску закрыться. Установка его в вертикальную трубу с нисходящим потоком делает его совершенно бесполезным. Модели подъемного типа, как правило, должны устанавливаться строго горизонтально, чтобы обеспечить правильную посадку внутреннего поршня под действием силы тяжести.
Эластомер и пружинная деградация
Нормальный эксплуатационный износ неизбежен. Однако суровые условия окружающей среды резко ускоряют процесс деградации. Подпружиненные варианты полагаются на точное натяжение катушки, чтобы зафиксировать диск непосредственно перед началом обратного потока. Длительное воздействие высокотемпературного пара или сильно агрессивных химикатов приводит к выходу этих металлических пружин из строя. Они становятся хрупкими и со временем ломаются пополам. Мягкие посадочные материалы, такие как эластомеры PTFE или EPDM, будут набухать, трескаться или растворяться, если они химически несовместимы с обрабатываемой средой.
Распространенные заблуждения о системных проблемах
Решение системных проблем с трубопроводами требует преодоления устаревших отраслевых мифов. Эти заблуждения часто приводят к неправильному выбору закупок и неоптимальным решениям по техническому обслуживанию.
Миф «Чем больше, тем лучше»
Распространенный и разрушительный миф в проектировании трубопроводов заключается в том, что установка клапана увеличенного размера автоматически снижает падение давления и повышает эффективность системы. На самом деле, компоненты слишком большого размера выходят из строя значительно быстрее, чем компоненты правильного размера. Поскольку скорость потока в корпусе увеличенного размера слишком мала, чтобы удерживать заслонку полностью открытой, внутренние части постоянно вибрируют. Такое беспокойное движение преждевременно изнашивает шарнирные пальцы и резко увеличивает вероятность сильного гидравлического удара во время остановки насоса.
Иллюзия отсутствия обслуживания
Поскольку эти устройства работают автоматически без внешних пневматических приводов или электрических сигналов управления, их часто рассматривают как компоненты, которые можно установить и забыть. Это опасная инженерная оплошность. Хотя они не требуют ежедневной регулировки со стороны технического специалиста, внутренние части выдерживают огромные физические нагрузки. Пренебрежение регулярными проверками позволяет незначительному износу незаметно перерасти в катастрофический выброс.
Пошаговое руководство по проверке
Когда симптомы возникают в цехах завода, требуется методический процесс проверки. Вы должны определить точное состояние оборудования без ущерба для безопасности работников.
Визуальные и слуховые проверки
Начните с неинвазивной внешней оценки, пока система активно работает. Используя промышленный стетоскоп, внимательно прислушайтесь к внутренней акустике. Ритмичные, быстрые постукивания указывают на болтовню. Тяжелый прерывистый стук предполагает гидравлический удар. Визуально осмотрите внешний корпус на наличие расползающейся ржавчины, коррозионных язв или вытекания жидкости на фланце крышки. Всегда проверяйте, чтобы стрелка направления потока, нанесенная на металлический корпус, точно совпадала с фактическим потоком жидкости.
Проведение испытания давления и расхода
Чтобы окончательно убедиться в том, что внутреннее уплотнение нарушено, необходимо провести контролируемое испытание под давлением. Сначала изолируйте сегмент трубопровода с помощью запорных клапанов выше и ниже по потоку. Затем подайте давление жидкости непосредственно на выходную сторону обратного клапана. Внимательно следите за манометром на входе. Если давление на входе начинает постепенно расти или вы слышите шипение жидкости при ее обходе диска, внутренний фиксирующий механизм неисправен.
Разборка и внутренний осмотр
Предупреждение о безопасности: Перед отвинчиванием любого корпуса, находящегося под давлением, всегда проверяйте, что линия полностью разгерметизирована, полностью опорожнена и надежно заблокирована.
После безопасного снятия и разборки на верстаке при хорошем освещении систематически проверяйте внутренние компоненты. Проверьте обработанные металлические посадочные поверхности на наличие выбоин, глубоких царапин или волочения проволоки. Осмотрите шарнирный штифт на наличие удлиненных отверстий, чрезмерного люфта или металлической стружки. Для моделей с пружинным механизмом вручную проверьте натяжение пружины и внимательно осмотрите ее на наличие признаков химической коррозии или структурных микротрещин.
| Область проверки | На что обратить внимание | Возможные признаки |
| Седло и диск клапана | Царапины, выбоины, застрявший мусор | Внутренняя утечка, нарушение герметичности |
| Шарнирный штифт и подшипники | Удлиненные отверстия, металлическая стружка | Дребезг клапана, завышенная пропускная способность |
| Пружинный механизм | Потеря натяжения, ржавчина, защелкивание | Задержка закрытия, сильный гидроудар |
| Внутренняя часть корпуса клапана | Накипь, химическая деградация, истончение стенок | Металлургическая несовместимость со средами |
Руководство по устранению неполадок: устранение неисправного устройства
Как только проверка разборки выявит основную причину, группы технического обслуживания должны выполнить точные действия по устранению неполадок. Целью является быстрое и экономичное восстановление целостности системы.
Уборка мусора и чистка сиденья
Если при проверке обнаруживаются захваченные твердые частицы, вызывающие незначительную внутреннюю утечку, тщательная очистка может полностью решить проблему. Осторожно снимите диск и очистите металлические посадочные поверхности неабразивным промышленным растворителем. Избегайте использования щеток из жесткой стальной проволоки на обработанных металлических седлах. Абразивная чистка создает микроскопические царапины, которые неизбежно приводят к будущим протечкам. Если в системе часто появляются твердые частицы, сразу перед ней установите Y-образный фильтр для улавливания загрязнений.
Замена изношенных компонентов
Если корпус из тяжелого металла конструктивно прочный, но внутренние детали изношены, восстановление устройства является весьма экономически эффективным. Замените усталые металлические пружины свежими, которые точно соответствуют характеристикам давления срабатывания оригинального заводского устройства. Если эластомерные уплотнительные кольца или мягкие уплотнения кажутся хрупкими, треснутыми или химически набухшими, немедленно замените их. Убедитесь, что заменяемые эластомеры строго совместимы со средой трубопровода и рассчитаны на максимальную рабочую температуру.
Настройка параметров системы
Если аппаратное обеспечение структурно не повреждено, но страдает от серьезной вибрации, проблема кроется в более широкой динамике системы. Вероятно, размер компонента слишком велик для текущего расхода. Если замена устройства невозможна немедленно, операторы иногда могут устранить дребезг, регулируя скорость насоса с помощью частотно-регулируемого привода. Намеренное увеличение скорости потока может полностью открыть диск. Альтернативно, уменьшение диаметра трубы непосредственно перед и после потока увеличивает скорость ровно настолько, чтобы стабилизировать заслонку.
Лучшие практики по предотвращению преждевременного выхода из строя
Переход от реактивного подхода к устранению неполадок к упреждающему инженерному проектированию предотвращает сбои до того, как они проявятся. Такой подход позволяет экономить промышленным предприятиям огромное количество трудовых и капитальных ресурсов.
Точный выбор размера на основе динамики потока
Инженеры должны выбирать размеры этих направленных устройств на основе коэффициента расхода и конкретных условий потока, а не лениво подбирать номинальный размер трубы. Основная цель — выбрать размер, при котором нормальная скорость потока будет достаточно сильной, чтобы полностью подтолкнуть диск к его открытому упору. Это полностью исключает внутреннее колебание, разрушающее шарнирные пальцы. Использование таблиц размеров производителя и программного обеспечения для гидродинамического моделирования на начальном этапе проектирования имеет решающее значение.
Выбор правильного типа и материала клапана
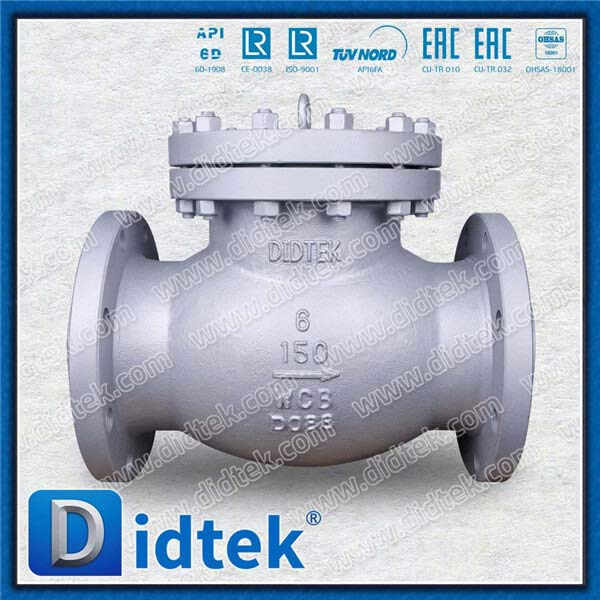
Соответствие архитектурного проекта и металлургии конкретному применению не подлежит обсуждению. Стандартный чугун или латунь быстро разрушаются под воздействием пара под высоким давлением или при использовании абразивной нефти. На предприятиях должны использоваться прочные материалы, разработанные специально для суровых условий. Например, установка подъемного обратного клапана диаметром 6 дюймов и грузоподъемностью 150 фунтов из литой стали обеспечивает превосходную устойчивость к тепловому удару и высокоскоростному износу. Созданный с корпусом из WCB по стандарту ASTM A216, прочной крышкой на болтах и прошедший строгие испытания под давлением API 598, этот специальный металлургический корпус на годы превосходит более легкие коммерческие альтернативы.
Реализация графика профилактического обслуживания
Не ждите, пока произойдет аварийный выброс, прежде чем проверять свою инфраструктуру. Установите строгий график профилактического обслуживания, в значительной степени основанный на серьезности применения. Для стандартных муниципальных водопроводов может быть достаточно ежегодного визуального и акустического контроля. Однако агрегаты, работающие на высококоррозионных химических перерабатывающих заводах или линиях по производству абразивных суспензий, требуют полугодовых внутренних проверок. Тщательный контроль износа седла и целостности пружин предотвращает непредвиденные катастрофы.
Ремонт или замена: когда пора покупать новое оборудование?
Менеджеры по техническому обслуживанию часто сталкиваются с трудным решением. Должны ли они выделить дорогостоящее рабочее время на восстановление вышедшего из строя устройства или вложить капитал в полную замену? Правильный выбор требует тщательного и объективного анализа затрат и выгод.
Когда ремонтировать:
- На внешнем металлическом корпусе отсутствуют микротрещины, сильная коррозия или утончение стенок.
- Неисправность полностью связана с заменяемыми мягкими материалами, такими как уплотнительные кольца или одна усталая пружина.
- Размер устройства соответствует текущим условиям потока, и проблема была вызвана изолированным событием попадания мусора.
- Общая стоимость запасных частей и работ по техническому обслуживанию составляет менее половины стоимости покупки нового устройства.
Когда заменить:
- Серьезное повреждение седла: если седло металл-металл имеет глубокие царапины, сильные изъязвления или вытянуто проволокой за пределами того, что можно легко притереть до гладкости в домашних условиях, оно никогда больше не будет правильно уплотняться.
- Неправильный размер: если подразделение страдает от постоянной болтовни из-за его слишком большого размера, его восстановление — это пустая трата ресурсов. Новые внутренние компоненты выйдут из строя так же быстро. Замена надлежащего размера обязательна.
- Деградация корпуса: видимые признаки внешнего растрескивания или серьезной химической коррозии требуют немедленной замены во избежание опасного выброса под высоким давлением.
- Технологические обновления: Если устаревший блок поворотного типа постоянно вызывает сильный гидравлический удар, замена его на современную модель с пружинным механизмом, не допускающим ударов, защитит всю систему трубопроводов.
Игнорирование ранних признаков механического разрушения неизбежно приводит к серьезному повреждению вторичной системы. Понимание основополагающих причин обеспечивает долгосрочную долговечность системы. В конечном счете, предварительная проверка и инвестирование в высококачественное, правильно подобранное оборудование всегда дешевле, чем устранение последствий аварийного простоя. Если у вас возникли хронические проблемы с трубопроводами, обратитесь к надежным специалистам по клапанам, чтобы получить решения по индивидуальным размерам и модернизировать ваши системы трубопроводов для обеспечения оптимальной работы без утечек.
Что происходит, когда обратный клапан выходит из строя?
Неисправный блок позволяет обратному потоку, обычно известному как обратный поток, беспрепятственно проходить через систему трубопроводов. Этот опасный реверс приводит к вращению центробежных насосов в обратном направлении, что приводит к серьезным механическим повреждениям и перегоранию двигателей. Он вызывает перекрестное загрязнение чувствительных технологических жидкостей, неожиданно опорожняет расположенные наверху сборные резервуары и вызывает серьезные повреждения структурных трубопроводов кинетическими ударными волнами гидравлического удара.
Может ли обратный клапан не закрываться?
Да. Хотя статистически это менее распространено, чем отказ в открытом положении, устройство может полностью выйти из строя в закрытом положении. Обычно это происходит, если внутренний шарнирный штифт полностью заклинивает из-за сильной коррозии, заклинивает пружину растяжения или большой кусок мусора физически блокирует открытие диска. Когда клапан не закрывается, он полностью останавливает прямой поток в системе. Это останавливает насосы и вызывает немедленное опасное превышение давления на входе.
Как узнать, что обратный клапан протекает внутри?
Признаки внутренней утечки поначалу часто незаметны. Вы можете заметить, что системный насос включается гораздо чаще, чем обычно, просто для поддержания базового давления. Это явление известно как короткая езда на велосипеде. Другие характерные индикаторы включают необычные изменения температуры в трубопроводе выше по потоку, когда теплая или холодная жидкость течет назад по потоку. Постоянное необъяснимое падение общего давления в системе сразу после выключения насоса является тревожным сигналом.
Как долго должен прослужить промышленный обратный клапан?
Срок службы промышленного агрегата во многом зависит от конкретного применения, текучей среды, выбора металлургии и строгости графика технического обслуживания. При оптимальных условиях потока высококачественный промышленный клапан правильного размера легко прослужит от 5 до 10 лет и более. Однако постоянное воздействие агрессивных химикатов, сильный гидравлический удар или постоянная вибрация из-за неправильного выбора размера резко сокращают этот срок службы до нескольких месяцев.
Как проверить обратный клапан на герметичность?
Проверка на утечки требует изоляции клапана от основного технологического потока с помощью запорных клапанов выше и ниже по потоку. После изоляции вы подаете жидкость под давлением строго на выходную сторону компонента. Контролируя манометр, установленный на стороне входа, вы можете проверить целостность уплотнения. Если манометр на входе регистрирует повышение давления или если жидкость заметно вытекает из выпускного отверстия на входе, внутренний механизм седла неисправен и требует немедленного обслуживания.
Можно ли установить обратный клапан вертикально?
Ориентация установки полностью зависит от конкретной механической конструкции клапана. Подпружиненные линейные модели, как правило, можно устанавливать в любой ориентации, включая вертикальные линии с восходящим или нисходящим потоком, поскольку пружина обеспечивает закрывающее усилие. Однако традиционные поворотные и гравитационные типы никогда не должны устанавливаться в вертикальных линиях с нисходящим потоком. Гравитация просто раскроет диск, сделав механизм предотвращения обратного потока совершенно бесполезным.
 Pусский


